
Válvula de seguridad de hierro fundido SV73 para la protección de calderas y recipientes a presión ASME
El Spirax Sarco SV73 es una válvula de seguridad de alzada total y semiboquera con cuerpo de hierro gris e interior de acero inoxidable. Se fabrica en conformidad con las Secciones I y VIII del Código de calderas y recipientes a presión ASME y está destinada principalmente a calderas potentes y recipientes sin fuego que requieren válvulas con sello ASME. La certificación del National Board of Boiler and Pressure Vessel Inspectors cubre su diseño y capacidad, y cada válvula puede sellarse con el símbolo ASME «V» para el servicio Sección I o «UV» para el servicio Sección VIII cuando así se especifique al pedir.
Para el ingeniero que selecciona la protección de una planta de vapor, Spirax Sarco SV73 ofrece una ruta documentada desde el equipo protegido hasta la válvula: orificio, conexión de entrada y salida, presión de calibración, medio de descarga, margen de sobrepresión y disposición de descarga se especifican todos juntos y no como opciones independientes. Las figuras y tablas detalladas de esta página contienen todos los datos de ingeniería; esta introducción explica qué es la válvula, dónde se aplica y qué condiciones deben confirmarse antes de pedir.
Función del producto y aplicaciones típicas
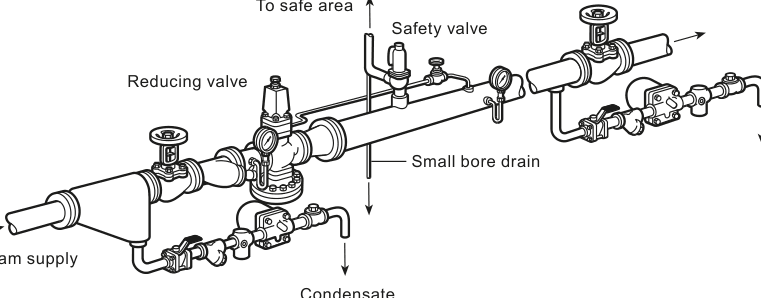
Una válvula de seguridad de alzada total se abre rápidamente cuando el sistema protegido alcanza su presión de calibración, proporcionando el área de orificio necesaria para controlar un episodio de sobrepresión. El SV73 está documentado para vapor, aire y otros gases industriales inertes. Sus aplicaciones documentadas incluyen la protección de sistemas de vapor a la salida de estaciones reguladoras de presión, la protección en la entrada de equipos como baterías de aire, intercambiadores de calor y recipientes de proceso, la protección de recipientes de recuperación por destello en sistemas de retorno de condensado, la protección de recipientes de acumulación de aire y equipos neumáticos, así como calderas de vapor y generadores.
Una característica del SV73 define dónde puede usarse. Como el cuerpo, la tapa de bonete y el guardapolvo se fabrican en hierro gris, la válvula no cae dentro del ámbito de la Directiva de equipos a presión, por lo que el SV73 no lleva marcado CE y no debe usarse en ninguna instalación dentro del Espacio Económico Europeo. Para aplicaciones dentro del EEE, debe seleccionarse una familia de válvulas conforme a la PED. Dentro de su ámbito documentado, Spirax Sarco SV73 se adapta a calderas potentes y recipientes sin fuego que requieren válvulas con sello ASME Sección I o VIII.
Construcción y funcionamiento
El SV73 es una válvula de semiboquera y alzada total. El conjunto de asiento y disco se separa completamente de la boquera cuando la presión de entrada vence la compresión del muelle, logrando una acción rápida de alivio de presión; la válvula vuelve a su asiento cuando la presión del sistema desciende por debajo del punto de cierre. El interior de acero inoxidable — asiento, disco, anillos de ajuste, vástagos y arandelas de muelle — trabaja contra el cuerpo, bonete y guardapolvo de hierro fundido, y el bonete abierto con palanca de alivio permite el alzamiento manual con fines de prueba.
Dos ajustes gobiernan el comportamiento. La presión de calibración es la presión de entrada a la que la válvula comienza a alzarse, elegible entre 5 y 250 psi g; las válvulas con sello ASME requieren un mínimo de 15 psi g. El blowdown es la caída de presión necesaria para que la válvula vuelva a su asiento, controlada por los anillos de ajuste durante la puesta en marcha por una instalación autorizada. La válvula se suministra probada y precintada para evitar ajustes no autorizados, y el coeficiente de descarga corregido es 0,955 para vapor y para servicio de aire/gas.
El hierro fundido es un material de cuerpo robusto y económico para servicio en caldera, pero es frágil comparado con la fundición maleable o el acero. Las instrucciones de instalación y mantenimiento lo tratan explícitamente: si la válvula se cae durante la instalación y existe riesgo de daño, no debe usarse salvo que sea inspeccionada y probada a presión por el fabricante. Las mismas instrucciones recomiendan aislar el cuello de entrada y el cuerpo cuando la válvula se instale al aire libre para reducir los efectos de la variación térmica.
Envolvente de presión y temperatura
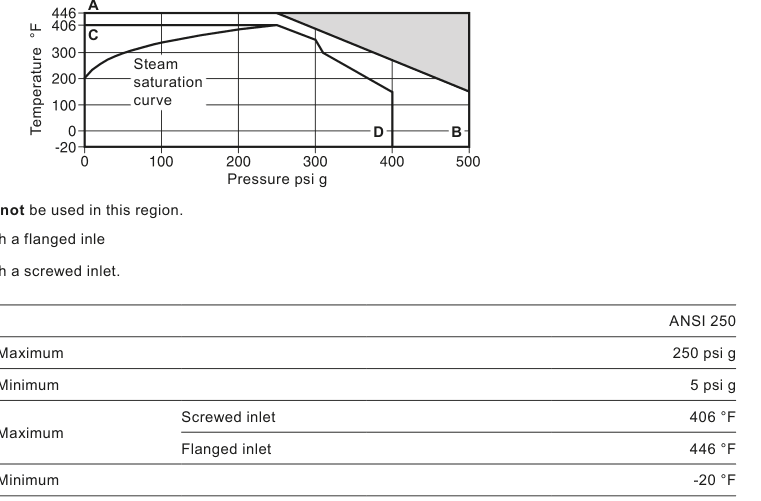
El cuerpo del SV73 está diseñado para servicio ANSI 250. El rango de presión de calibración va de 5 psi g mínimos a 250 psi g máximos, con mínimos de 15 psi g para válvulas con sello ASME. La temperatura máxima es 406 °F para válvulas con entrada roscada y 446 °F para entrada bridada; la mínima es -20 °F. El gráfico de límites de presión/temperatura en la información técnica marca la región donde no debe usarse el producto, junto con el límite A-B para válvulas de entrada bridada y el límite C-D para entrada roscada — estas curvas, y no solo las nominalidades, definen la envolvente segura de operación.
| Parámetro | Límite |
|---|---|
| Condiciones de diseño del cuerpo | ANSI 250 |
| Rango de presión de calibración | 5 psi g mín. a 250 psi g máx. (15 psi g mín. con sello ASME) |
| Temperatura máxima | 406 °F entrada roscada / 446 °F entrada bridada |
| Temperatura mínima | -20 °F |
| Sobrepresión | 3% vapor ASME I; 10% vapor ASME VIII; 10% aire/gas |
| Blowdown | 2-6% vapor ASME I; 7% ASME VIII; 7% aire/gas |
| Coeficiente de descarga corregido | 0,955 (vapor y aire/gas) |
| Contrapresión máxima permitida | 10% de la presión de calibración |
| Prueba hidrostática en frío | 600 psi g máx. en la entrada |
La contrapresión merece especial atención en el diseño de la estación. La contrapresión acumulada en la salida de la válvula reduce la capacidad de descarga; la instrucción es un límite duro: la contrapresión acumulada no debe superar el 10% de la presión de calibración del manómetro. La tubería de descarga debe conducirse a una zona segura, soportarse independientemente de la válvula y drenarse en sus puntos más bajos.
Dimensiones, conexiones y selección de orificio
El SV73 se ofrece en rutas roscadas y bridadas desde 1½" x 2½" hasta 6" x 8". La ruta roscada usa conexiones hembra NPT de entrada y salida desde 1½" x 2½" hasta 3" x 4". Las rutas con entrada bridada emparejan una entrada ANSI 250 RF con salida roscada NPT (1½" x 2½" hasta 3" x 4") o salida ANSI 125 FF (3" x 4" hasta 6" x 8"). Todos los tamaños llevan un drenaje de ½" NPT. Las letras de orificio van de la J a la R, con áreas de 1,374 a 17,123 pulgadas cuadradas; la tabla de cotas, pesos y orificios de la información técnica lista todas las combinaciones.
Seleccionar el orificio es el cálculo central: la capacidad de descarga requerida, la presión de calibración, el margen de sobrepresión y la sección ASME determinan la letra del orificio, que fija a su vez la letra de tamaño y conexión usada en el código de pedido. Las fórmulas de cálculo y la tabla de corrección por sobrecalentamiento se reproducen en la información técnica para realizar el cálculo con el coeficiente de descarga corregido de la válvula.
Pedido y qué confirmar antes de comprar
Cada SV73 se pide mediante el código de selección SV7: serie SV7, construcción 3 (hierro fundido), sección ASME (V para Sección I, U para Sección VIII o en blanco para válvula sin sello), la letra de tamaño y conexión, la letra de orificio y la presión de calibración. El ejemplo documentado es un SV73-V-AJ-180, válvula de Sección I con calibración de 180 psi g. Las presiones de calibración por debajo de 15 psi g no llevan sello ASME, y el sello National Board «V» o «UV» debe especificarse al pedir. Cada válvula se entrega con un Typical Test Report que indica la presión de calibración y de prueba hidrostática, y está disponible a solicitud la certificación de material EN 10204 3,1.
Puntos esenciales de instalación, puesta en marcha y mantenimiento
La línea central de la caja del muelle se instala verticalmente sobre la válvula. La conexión de entrada entre el recipiente y la válvula debe tener un área al menos igual a la entrada de la válvula, y no se permite ninguna válvula de corte entre el recipiente protegido y la válvula de seguridad salvo lo permitido por ASME Sección VIII UG-135(e). La pérdida de presión en la entrada no debe superar el 3% de la diferencia entre la presión de calibración y la contrapresión superpuesta durante la descarga, y la válvula se instala a 8 a 10 diámetros de tubería aguas abajo de codos o accesorios convergentes/divergentes para evitar aleteo y martilleo. La tubería se sopla antes de instalar la válvula, y la válvula se inspecciona en busca de daños antes de la instalación.
Durante la puesta en marcha se verifica la presión de calibración elevando la presión del sistema, se comprueba la sobrepresión según el margen del 3% o 10% de la sección ASME, y se confirma que la válvula vuelve a su asiento a la presión normal de operación. La palanca de prueba solo puede operarse cuando la presión del sistema alcanza al menos el 85% de la calibración. El mantenimiento planificado continúa en servicio: inspección visual cada dos meses y prueba de presión completa al menos una vez al año. Las válvulas que no abran dentro del 103% (ASME I) o 110% (ASME VIII) de la presión de calibración de la placa, o que no abran o cierren correctamente, deben retirarse para sustitución o reparación en una instalación autorizada ASME. Nunca intente detener una fuga comprimiendo el muelle o bloqueando la válvula. Para los requisitos completos de instalación, operación y mantenimiento, consulte la guía de instalación y mantenimiento del SV73 en la sección de documentos inferior.
El lugar del SV73 en la protección de la planta
Las válvulas de seguridad son un elemento de un diseño completo de protección contra sobrepresión. El Spirax Sarco SV73 convive con el resto del equipo de una planta de vapor — estaciones reguladoras de presión cuya tubería protege aguas abajo, recipientes y calderas que custodia, y la familia más amplia de válvulas de seguridad disponible para deberes fuera de su envolvente de hierro fundido. Cuando un sistema protegido opere dentro del EEE, supere la nominalidad del cuerpo ANSI 250 o requiera una válvula con marcado PED, debe seleccionarse otro modelo de la gama en lugar de forzar el SV73 más allá de sus límites documentados.
Resumen
El Spirax Sarco SV73 es una válvula de seguridad de semiboquera y alzada total ASME Secciones I y VIII, con cuerpo de hierro fundido e interior de acero inoxidable, tamaños de entrada de 1½" a 6" en rutas de conexión roscada y bridada. Combina diseño y capacidad certificados por el National Board con un rango de calibración de 5-250 psi g, un coeficiente de descarga corregido de 0,955 y un límite de contrapresión del 10% de la calibración. Sus deberes documentados abarcan calderas potentes, recipientes sin fuego y sistemas de vapor, aire y gases inertes, dentro del límite que su construcción en hierro gris le sitúa fuera del ámbito de la PED y fuera del EEE. Confirmar la sección ASME, el orificio, la conexión, la presión de calibración y la disposición de descarga en conjunto es lo que convierte esta selección en un dispositivo de protección certificado y con sello para la aplicación.
Alcance de esta información técnica
Este fragmento conserva la información técnica del SV73 de TI-S13-25, CTLS Issue 13. La hoja de datos original cubre únicamente la válvula de seguridad de hierro fundido SV73. La regulación local puede restringir el uso de este producto por debajo de las condiciones indicadas. En interés del desarrollo y la mejora del producto, Spirax Sarco se reserva el derecho de cambiar la especificación sin previo aviso.
Descripción
Las válvulas de la serie SV73 de hierro fundido se fabrican en conformidad con las Secciones I y VIII del Código de calderas y recipientes a presión ASME. Están destinadas principalmente a calderas potentes y recipientes sin fuego que requieren válvulas con sello ASME Secciones I y VIII.
Aplicaciones
- Protección de sistemas de vapor aguas abajo de estaciones reguladoras de presión, en la entrada de equipos como baterías de aire, intercambiadores de calor y recipientes de proceso.
- Uso en recipientes de recuperación por destello en sistemas de retorno de condensado para proteger los recipientes.
- Protección de sistemas de aire frente a la sobrepresión de recipientes de acumulación y equipos neumáticos.
- Calderas de vapor y generadores.
Tipos disponibles
El SV73 está disponible con cuerpo de hierro fundido e interior de acero inoxidable en orificios de la «J» a la «R». Tiene bonete abierto con palanca de alivio y está disponible con conexiones roscadas o bridadas.
Certificación
Como estándar se proporciona con cada válvula un Typical Test Report del fabricante que incluye la presión de calibración y la prueba hidrostática. También está disponible a solicitud la certificación de material conforme a EN 10204 3,1.
Normas y aprobaciones
- Aprobado por el National Board of Boiler and Pressure Vessel Inspectors según las Secciones I y VIII del Código de calderas y recipientes a presión ASME.
- La estanqueidad del asiento es conforme a ANSI/API STD 527-1992.
- Si se requiere el sello National Board «V» o «UV», esto debe especificarse al pedir.
Nota importante: las válvulas de seguridad SV73 no llevan marcado CE y por lo tanto no deben usarse dentro del EEE.
Tamaños y conexiones de extremos
| Entrada | Salida | Disposición de conexión |
|---|---|---|
| 1½" x 2½" a 3" x 4" | 1½" x 2½" a 3" x 4" | Entrada/salida roscada hembra NPT |
| 1½" x 2½" a 3" x 4" | 1½" x 2½" a 3" x 4" | Entrada bridada ANSI clase 250 RF, salida roscada hembra NPT |
| 3" x 4" a 6" x 8" | 3" x 4" a 6" x 8" | Entrada bridada ANSI clase 250 RF, salida bridada ANSI clase 125 FF |
Nota: Conexión de drenaje de ½" NPT en todos los tamaños de válvula.
Límites de presión/temperatura
| Elemento | Valor |
|---|---|
| Condiciones de diseño del cuerpo | ANSI 250 |
| Rango de calibración — máximo | 250 psi g |
| Rango de calibración — mínimo | 5 psi g |
| Temperatura — máxima (entrada roscada) | 406 °F |
| Temperatura — máxima (entrada bridada) | 446 °F |
| Temperatura — mínima | -20 °F |
| Sobrepresión — vapor ASME I | 3% |
| Sobrepresión — vapor ASME VIII | 10% |
| Sobrepresión — aire/gas | 10% |
| Límites de blowdown — vapor ASME I | 2 - 6% |
| Límites de blowdown — vapor ASME VIII | 7% |
| Límites de blowdown — aire/gas | 7% |
| Coeficiente de descarga corregido — vapor | 0.955 |
| Coeficiente de descarga corregido — aire/gas | 0.955 |
| Contrapresión máxima permitida | 10% de la presión de calibración |
| Presión de prueba hidrostática en frío | 600 psi g máx. en la entrada |
Materiales
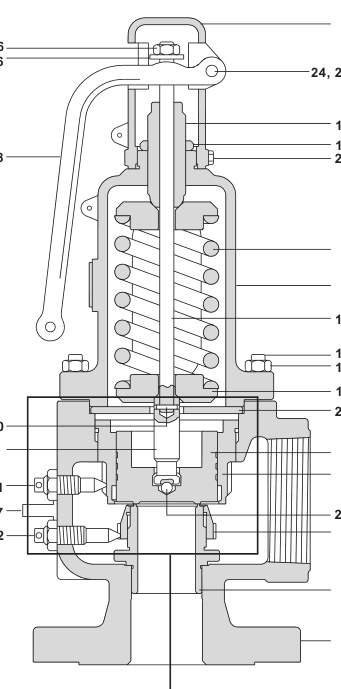
| N.º | Pieza | Material |
|---|---|---|
| 1 | Cuerpo | Hierro fundido, ASTM A126 Class B |
| 2 | Asiento | Acero inoxidable, ASTM A351 Grade CF8 |
| 3 | Bonete | Hierro fundido, ASTM A126 Class B |
| 4 | Guardapolvo | Hierro fundido, ASTM A126 Class B |
| 5 | Disco | Acero inoxidable, ASTM A217 CA15 |
| 6 | Muelle | Acero aleado de cromo-vanadio |
| 7 | Anillo de ajuste superior | Acero inoxidable, ASTM A351 Grade CF8 |
| 8 | Anillo de ajuste inferior | Acero inoxidable, ASTM A351 Grade CF8 |
| 9 | Vástago (inferior) | Acero inoxidable, ASTM A182/A182M-18 F6A Class 3 |
| 10 | Vástago (superior) | Acero inoxidable, ASTM A479 Type 410 |
| 11 | Arandelas de muelle (2 uds.) | Acero, ASTM A105 |
| 12 | Perno doble del bonete | Acero, ASTM A193 Grade B7 |
| 13 | Tuerca del bonete | Acero, ASTM A194 Grade 2H |
| 14 | Tornillo de ajuste | Acero inoxidable, ASTM A479 Type 410 |
| 15 | Tuerca del tornillo de ajuste | Acero al carbono |
| 16 | Anillo de liberación | Acero al carbono |
| 17 | Tuercas de bloqueo (2 uds.) | Acero al carbono |
| 18 | Palanca de alivio | Hierro gris |
| 20 | Tornillo de fijación del guardapolvo | Acero al carbono |
| 21 | Pasador del anillo de ajuste superior | Acero inoxidable |
| 22 | Pasador del anillo de ajuste inferior | Acero inoxidable |
Cotas, pesos y tamaños de orificio (aproximados) en pulgadas y libras
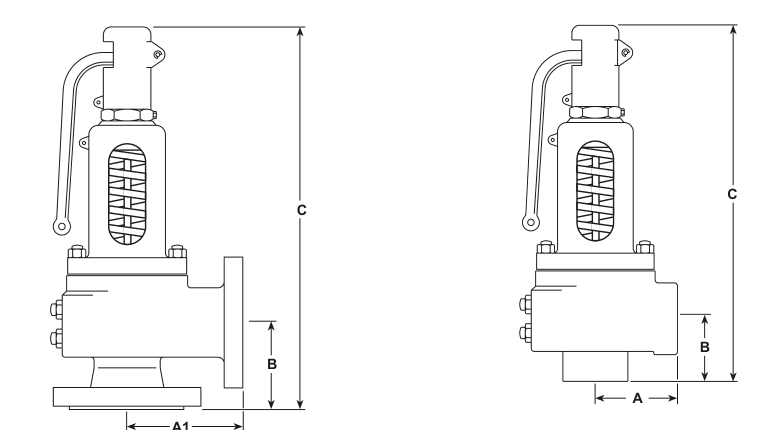
| Tamaño de entrada | Conexión de entrada | Tamaño de salida | Conexión de salida | Orificio | A (plg) | A1 (plg) | B (plg) | C (plg) | Peso (lb) |
|---|---|---|---|---|---|---|---|---|---|
| 1½" | NPT | 2½" | NPT | J | 3.5 | - | 4.3 | 15.8 | 33 |
| 2" | NPT | 3" | NPT | K | 4.0 | - | 4.6 | 17.1 | 46 |
| 2½" | NPT | 4" | NPT | L | 4.6 | - | 5.5 | 18.5 | 66 |
| 3" | NPT | 4" | NPT | M | 5.1 | - | 5.6 | 24.3 | 93 |
| 1½" | ANSI 250 | 2½" | NPT | J | 3.5 | - | 4.3 | 15.8 | 38 |
| 2" | ANSI 250 | 2½" | NPT | J | 3.5 | - | 4.3 | 15.8 | 40 |
| 2" | ANSI 250 | 3" | NPT | K | 4.0 | - | 4.6 | 17.1 | 49 |
| 2½" | ANSI 250 | 3" | NPT | K | 4.0 | - | 4.6 | 17.1 | 51 |
| 2½" | ANSI 250 | 4" | NPT | L | 4.6 | - | 5.5 | 19.5 | 71 |
| 3" | ANSI 250 | 4" | NPT | L | 4.6 | - | 5.5 | 19.5 | 73 |
| 3" | ANSI 250 | 4" | NPT | M | 5.1 | - | 5.4 | 24.3 | 101 |
| 3" | ANSI 250 | 4" | ANSI 125 | L | - | 5.5 | 5.5 | 19.5 | 82 |
| 3" | ANSI 250 | 4" | ANSI 125 | M | - | 5.5 | 5.4 | 24.3 | 110 |
| 4" | ANSI 250 | 6" | ANSI 125 | N | - | 7.1 | 6.8 | 26.5 | 187 |
| 4" | ANSI 250 | 6" | ANSI 125 | P | - | 7.1 | 6.8 | 28.5 | 196 |
| 6" | ANSI 250 | 8" | ANSI 125 | Q | - | 9.3 | 9.3 | 34.5 | 355 |
| 6" | ANSI 250 | 8" | ANSI 125 | R | - | 10.0 | 10.9 | 43.9 | 595 |
Información de dimensionamiento de válvulas de seguridad
Para servicio de vapor, el área de orificio requerida A (plg²) se calcula a partir de la presión de descarga P, la temperatura de entrada T y la capacidad de vapor requerida, usando el coeficiente de descarga corregido Kd = 0,955 y el factor de corrección por sobrecalentamiento Ksh. Donde P = presión de descarga en libras por pulgada cuadrada absoluta = presión de calibración (psi g) + sobrepresión + 14,7, con sobrepresión del 3% o 2 psi, lo que sea mayor; T = temperatura de entrada en °F absolutos (°F más 460); Ksh = factor de corrección por sobrecalentamiento de la Tabla 1. Para vaporizadores de fluidos orgánicos y servicio de aire/gas aplican las fórmulas de capacidad de vapor correspondientes, con el peso molecular medio M, la constante de flujo de gas/vapor C y el factor de compresibilidad Z.
| Temperatura total de vapor °F | Rango de Ksh según presiones de calibración |
|---|---|
| 250 (temperatura de vapor saturado) | 1.00 |
| 280 | 1.00 |
| 300 | 1.00 |
| 320 | 1.00 |
| 340 | 0.99 - 1.00 |
| 360 | 0.99 - 1.00 |
| 380 | 0.98 - 1.00 |
| 400 | 0.98 - 1.00 |
| 420 | 0.97 - 1.00 |
El dimensionamiento y la selección deben referirse a la guía de dimensionamiento de válvulas de seguridad de Spirax Sarco en los tutoriales de ingeniería del vapor.
Guía de selección y pedido
| Elemento | Opciones |
|---|---|
| Número de serie | SV7 |
| Construcción | 3 = hierro fundido |
| Sección ASME | V = Sección I del Código ASME; U = Sección VIII del Código ASME; en blanco = válvula sin sello |
| Tamaño y conexión | A = 1½" NPT x 2½" NPT; B = 2" NPT x 3" NPT; C = 2½" NPT x 4" NPT; D = 3" NPT x 4" NPT; E = 1½" ANSI 250 x 2½" NPT; F = 2" ANSI 250 x 2½" NPT; G = 2" ANSI 250 x 3" NPT; H = 2½" ANSI 250 x 3" NPT; I = 2½" ANSI 250 x 4" NPT; J = 3" ANSI 250 x 4" NPT; L = 3" ANSI 250 x 4" ANSI 125; N = 4" ANSI 250 x 6" ANSI 125; Q = 6" ANSI 250 x 8" ANSI 125 |
| Área real de orificio (plg²) | J = 1,374; K = 1,968; L = 3,054; M = 3,846; N = 4,633; P = 6,830; Q = 11,811; R = 17,123 |
| Presión de calibración | Especificar presión de calibración de 5 psi g a 250 psi g |
Ejemplo de pedido: 1 válvula de seguridad Spirax Sarco SV73-V-AJ-180 con presión de calibración de 180 psi g.
Alcance y uso seguro
Este fragmento de instalación y mantenimiento conserva las instrucciones aplicables al SV73 de IM-S13-33, CTLS Issue 10. El manual original también cubre el SV74; el contenido aplicable solo al SV74 — sus límites de presión/temperatura, filas de cotas, filas de materiales y marcado PED — queda excluido de esta página del SV73. El funcionamiento seguro de la válvula solo está garantizado si se instala, pone en marcha y mantiene correctamente por una persona cualificada de conformidad con las instrucciones. También deben cumplirse las instrucciones generales de instalación y seguridad para tuberías y plantas, así como el uso correcto de herramientas y equipos de seguridad.
1. Información de seguridad
1.1 Uso previsto
- Refiriéndose a estas instrucciones de instalación y mantenimiento, la placa de identificación y la hoja de información técnica, compruebe que el producto es adecuado para el uso/aplicación previsto.
- El cuerpo, bonete y guardapolvo de la válvula de seguridad SV73 se fabrican en hierro gris y, como tales, la válvula no cae dentro del ámbito de la Directiva de equipos a presión. Por ello, el SV73 no puede usarse en ninguna instalación dentro de la UE.
- El SV73 se ha diseñado específicamente para vapor, aire y gases industriales inertes.
- Compruebe la idoneidad del material, la presión y la temperatura y sus valores máximos y mínimos. Si los límites máximos de operación del producto son inferiores a los del sistema donde se instala, o si un fallo del producto pudiera provocar una sobrepresión u sobretérmica peligrosa, asegúrese de incluir un dispositivo de seguridad en el sistema que evite tales situaciones.
- Determine la situación de instalación correcta y la dirección de flujo. Los productos Spirax Sarco no están destinados a soportar esfuerzos externos inducidos por cualquier sistema al que se conecten; el instalador es responsable de considerar estos esfuerzos y tomar precauciones adecuadas para minimizarlos.
- Retire las tapas protectoras de todas las conexiones y la película protectora de las placas antes de instalar en vapor u otras aplicaciones de alta temperatura.
1.2-1.13 Acceso, riesgos, permisos y manipulación
Asegure un acceso seguro y, si es necesario, una plataforma de trabajo con barandilla antes de trabajar sobre el producto; disponga del equipo de izado adecuado cuando sea necesario. Proporcione iluminación suficiente, especialmente para trabajos detallados o intrincados. Considere lo que hay o ha habido en la tubería — materiales inflamables, sustancias nocivas para la salud y extremos de temperatura — y el entorno circundante, incluidas zonas con riesgo de explosión, falta de oxígeno, gases peligrosos, superficies calientes, riesgo de incendio, ruido excesivo y maquinaria en movimiento.
Considere el efecto sobre el sistema completo del trabajo previsto: cerrar válvulas de corte o el aislamiento eléctrico no debe poner en riesgo otra parte del sistema ni al personal, y las válvulas de corte deben abrirse y cerrarse gradualmente para evitar golpes de ariete. Asegure que cualquier presión esté aislada y ventilada con seguridad a la atmósfera; considere el doble bloqueo y no asuma que el sistema se ha despresurizado aunque el manómetro marque cero. Permita que la temperatura se normalice tras el aislamiento para evitar quemaduras. Tenga disponibles herramientas y consumibles adecuados y use solo repuestos genuinos. Evalúe la necesidad de ropa protectora y cumpla el sistema de permiso de trabajo. Todo el trabajo debe ser realizado o supervisado por una persona competente.
1.13-1.17 Riesgos residuales y seguridad específica del producto
En uso normal la superficie exterior del producto puede estar muy caliente. En las condiciones máximas permitidas la temperatura de superficie puede superar los 350 °C. No se debe desmontar el producto sin liberar primero la compresión del muelle de ajuste. Si la válvula se instala al aire libre, el cuello de entrada y el cuerpo deben aislarse para reducir los efectos de la variación térmica. Salvo indicación en contrario, el producto es reciclable y no se prevén riesgos ecológicos con su eliminación siempre que se conve adecuadamente. Al devolver productos a Spirax Sarco, facilite información escrita sobre cualquier riesgo y las precauciones a tomar.
1.18 Trabajo seguro con productos de hierro fundido en vapor
Los productos de hierro fundido se encuentran habitualmente en sistemas de vapor y condensado. Si se instalan correctamente siguiendo buenas prácticas de ingeniería del vapor, es perfectamente seguro. Sin embargo, por sus propiedades mecánicas, es menos tolerante que otros materiales como la fundición maleable o el acero. El hierro fundido es un material frágil: si el producto se cae durante la instalación y existe riesgo de daño, no debe usarse salvo que sea inspeccionado y probado a presión por el fabricante. Deben seguirse las buenas prácticas de ingeniería que previenen el golpe de ariete y garantizan condiciones seguras de trabajo en un sistema de vapor.
2. Información general del producto
2.1 Descripción
La serie SV7 es una válvula de seguridad de semiboquera y alzada total adecuada para vapor, aire y otros gases industriales inertes. Está destinada principalmente a calderas potentes y recipientes sin fuego, y cumple las Secciones I y VIII del Código de calderas y recipientes a presión ASME. El SV73 tiene cuerpo de hierro gris e interior de acero inoxidable en orificios de la «J» a la «R».
2.2 Normas, aprobaciones y certificación
El SV7 está diseñado de conformidad con las Secciones I y VIII del Código ASME de calderas y recipientes a presión. El National Board of Boiler and Pressure Vessel Inspectors certifica el diseño y las capacidades. Cada válvula puede sellarse con el símbolo ASME «UV» para válvulas Sección VIII o «V» para Sección I. La estanqueidad del asiento es conforme a ASME/API STD 527-1992. Como estándar se proporciona con cada válvula un Typical Test Report del fabricante que incluye la presión de calibración y de prueba hidrostática; la certificación de material EN 10204 3,1 también está disponible a solicitud.
2.3 Tamaños y conexiones de extremos
| Tipo | Entrada | Salida |
|---|---|---|
| SV73 | 1½" x 2½" a 3" x 4", roscado NPT hembra | Roscado NPT hembra |
| SV73 | 1½" x 2½" a 3" x 4", bridado ASME 250 | Roscado NPT hembra |
| SV73 | 3" x 4" a 6" x 8", bridado ASME 250 | Bridado ASME 125 |
Nota: Conexión de drenaje de ½" NPT en todos los tamaños de válvula.
2.4 Límites de presión/temperatura
Póngase en contacto con Spirax Sarco cuando sea necesario para conocer los detalles sobre los límites máximos admisibles que puede soportar el cuerpo.
| Elemento | Valor |
|---|---|
| Condiciones de diseño del cuerpo | ANSI 250 |
| Rango de calibración — máximo / mínimo | 250 psi g / 5 psi g (mínimo 15 psi g con sello ASME) |
| Temperatura de diseño — máxima | 406 °F entrada roscada / 446 °F entrada bridada |
| Temperatura de diseño — mínima | -20 °F |
| Temperatura de operación — máxima | 406 °F entrada roscada / 446 °F entrada bridada |
| Sobrepresión | ASME I vapor 3%; ASME VIII vapor 10%; aire/gas 10% |
| Límites de blowdown | ASME I vapor 2-6%; ASME VIII 7%; aire/gas 7% |
| Coeficiente de descarga corregido | vapor 0,955; aire/gas 0,955 |
| Contrapresión máxima permitida | 10% de la presión de calibración |
| Presión de prueba hidrostática en frío | 600 psi g máx. en la entrada |
El producto no debe usarse en la región prohibida del gráfico de presión/temperatura; A-B es el límite para válvulas con entrada bridada y C-D para entrada roscada. El gráfico está en la información técnica.
2.5 Selección y pedido
El SV73 se selecciona mediante el código SV7: serie SV7, construcción 3 (hierro fundido), sección ASME V (Sección I), U (Sección VIII) o en blanco (sin sello), la letra de tamaño y conexión, la letra de orificio y la presión de calibración. Las presiones por debajo de 15 psi g no llevan sello ASME. Ejemplo de pedido: 1 válvula de seguridad Spirax Sarco SV73-V-AJ con presión de calibración de 180 psi g (12,5 bar g).
3-4. Suministro y manipulación
Las piezas internas de la válvula de seguridad SV7 están mecanizadas y montadas con precisión para mantener una alineación perfecta. Un manejo brusco puede dañar los asientos o causar suficiente desalineación como para producir fugas o un funcionamiento errático. Las válvulas de seguridad se deben manipular con cuidado. Antes de la instalación deben permanecer en el embalaje suministrado por el proveedor y guardarse en un área limpia, seca y cubierta, segregadas de otras válvulas, accesorios y tuberías.
5. Antes de montar la válvula
- Asegúrese de que la instalación de tubería es adecuada para la válvula.
- Compruebe que los datos de la placa de la válvula de seguridad cumplen con la instalación y el proceso.
- Sopla la tubería para asegurar que esté completamente libre de materias extrañas que podrían pasar al asiento de la válvula y causar daños, provocando fugas. El blowdown debe realizarse antes de instalar la válvula de seguridad.
- Retire todo el embalaje y las tapas protectoras de las bridas. Evite que entre suciedad o sarro en la válvula antes de la instalación.
- Inspeccione visualmente la válvula en busca de daños aparentes. Asegúrese de que todos los cables y sellos están intactos.
- Asegúrese de que la válvula está ajustada a la presión correcta.
6. Instalación
La válvula de seguridad siempre debe montarse con la línea central de la caja del muelle verticalmente sobre la válvula. La conexión entre la válvula y la caldera o recipiente debe tener un área al menos igual a la entrada de la válvula. Para válvulas ASME Sección VIII, la válvula debe conectarse al recipiente en el espacio de vapor por encima de cualquier líquido contenido, o a la tubería conectada al espacio de vapor del recipiente que se va a proteger.
Nota: No se permiten válvulas de corte entre el recipiente y la válvula de seguridad/relieve y la descarga a la atmósfera, salvo según ASME Sección VIII UG-135(e).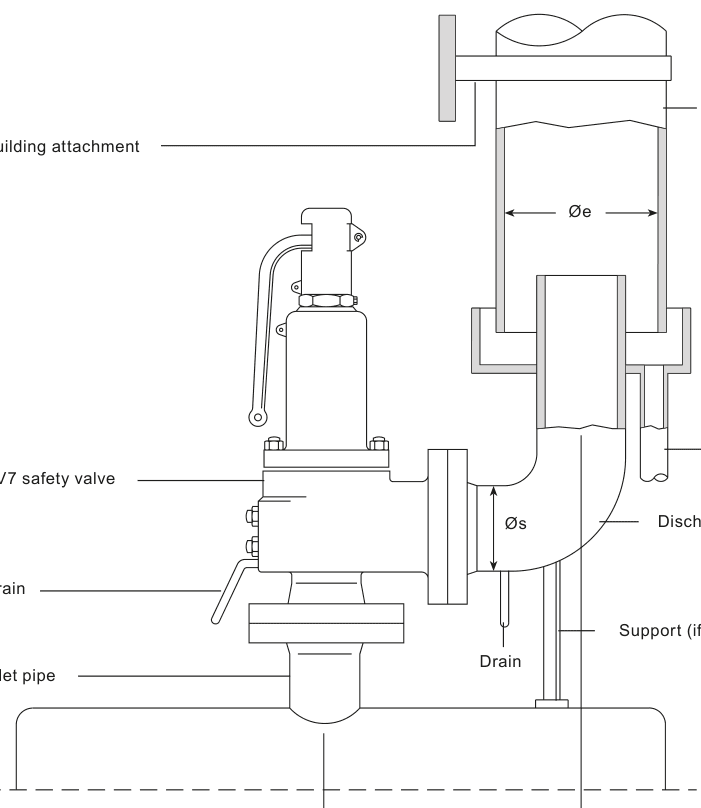
7. Prevención de daños
Una pérdida excesiva de presión en la entrada de una válvula de seguridad al operar causará una apertura y cierre extremadamente rápidos de la válvula, observables como aleteo o martilleo. Esto puede reducir la capacidad y dañar las caras de asiento y otras piezas de la válvula. Cuando se restablece la presión normal, es posible que la válvula pierda.
- La pérdida de presión en la entrada no debe superar el 3% de la diferencia entre la presión de calibración y la contrapresión superpuesta durante la descarga.
- La válvula debe instalarse a 8-10 diámetros de tubería aguas abajo de codos o accesorios convergentes o divergentes.
- Las derivas de entrada deben seguir las disposiciones documentadas: el área de entrada debe ser aproximadamente el doble que la de la derivada, y el radio de curvatura no menor que el diámetro de entrada.
8. Puesta en marcha
- Una vez montada la válvula, compruebe que no hay fugas en las conexiones de entrada ni de salida.
- Pruebe la presión de calibración de la válvula elevando la presión del sistema. Asegúrese de que la válvula opera correctamente a su presión de calibración especificada según la placa.
- Compruebe que la sobrepresión se limita al 3% de la presión de calibración (aplicaciones ASME I) o al 10% (ASME VIII).
- Reduzca la presión del sistema a la presión normal de operación y compruebe que la válvula de seguridad vuelve a su asiento.
9. Pruebas durante el uso
Nota: Utilice la protección adecuada contra el calor excesivo y el ruido al probar válvulas de seguridad.
Se recomienda probar periódicamente la válvula de seguridad para verificar su correcto funcionamiento como parte de un procedimiento documentado y controlado. La frecuencia de prueba depende de la aplicación y las condiciones del sistema, y el usuario o la compañía de seguros correspondiente debe fijar un intervalo de prueba apropiado. El SV7 puede operarse manualmente mediante la palanca de prueba cuando la presión del sistema sea al menos el 85% de la calibración, o la presión del sistema puede elevarse cuidadosamente hasta que la válvula opere.
10. Mantenimiento
Todas las válvulas de seguridad deben recibir mantenimiento planificado. Las válvulas de seguridad SV7 se prueban al 100% y luego se precintan para evitar ajustes o reparaciones no autorizados. Deben inspeccionarse regularmente para asegurar una operación segura continua y larga vida útil: se recomienda una inspección visual cada dos meses en servicio, seguida de una prueba de presión completa al menos una vez al año.
Cualquier válvula que no abra dentro del 103% (ASME I) o 110% (ASME VIII) de la presión de calibración de la placa, o que no abra o cierre correctamente, debe retirarse para sustitución o reparación. Nunca intente detener una fuga comprimiendo el muelle o bloqueando la válvula. Para la reparación y recalibración de válvulas con sello ASME Secciones I y VIII, deben utilizarse instalaciones de reparación de válvulas de seguridad autorizadas y aprobadas por ASME.